 哈尔滨轴承销售处
销售热线 / SALES HOTLINE
138 1626 8899
order@sh-hrb.cn
哈尔滨轴承销售处
来自现场的问题记录,按工况写清楚判断依据,不做泛泛而谈的经验总结。
同一台设备上换过三种型号都不耐用,问题常常不在质量,而在选型顺序反了。先把载荷方向、转速与空间定清楚,寿命计算才有意义。
立磨磨辊的轴承寿命普遍偏短,多数不是承载能力不足,而是安装阶段的三个细节没做到:配合面、热装温度、补脂通道。
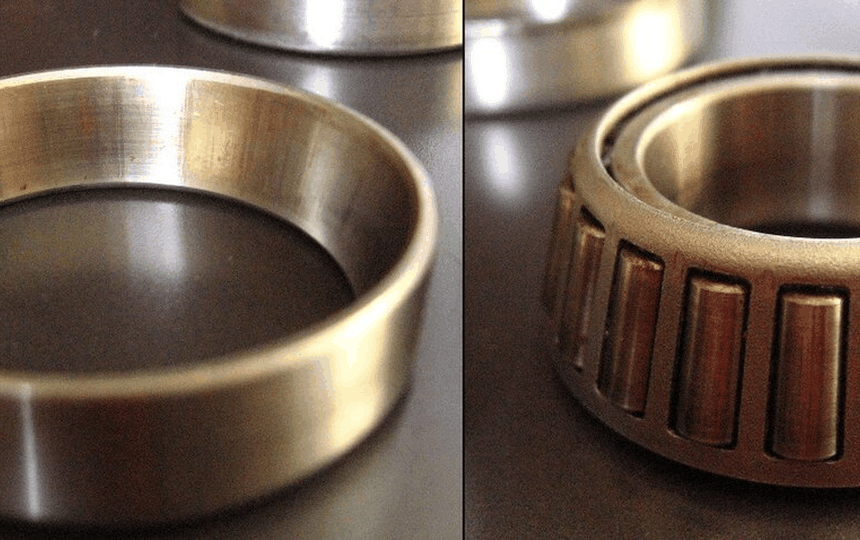
圆锥滚子轴承成对使用时,游隙决定温升与刚性。垫片法适合批量装配,锁紧螺母法适合现场微调,两种做法各有边界。
把轴承腔填满润滑脂,是现场最常见的错误动作之一。搅拌热会让温升在短时间内超出设计值,寿命反而缩短。
拆下来的轴承不要急着扔。滚道上的痕迹是证据:剥落、压痕、擦伤、锈蚀、磨粒磨损、电蚀,六种形貌对应六类原因。
轧线上的轴承温度长期在 80℃ 上下,润滑脂的皂基在高温下会分离。补脂周期从三个月缩到六周,是算出来的,不是凭感觉。
主轴轴承更换通常只有 48 小时窗口,吊装、清洗、加热、装配四步的顺序错了,后面怎么调都补不回来。
P4 级角接触球轴承出厂时按凸出量配对,内外圈的相对位置是算好的。拆散混装,预紧力可能偏差一倍。
破碎车间的粉尘浓度高,单靠橡胶密封撑不过一个检修周期。迷宫环加三道密封的组合,能把补脂周期拉长一倍。
烘缸温度上到 110℃ 后,锂基脂的皂基开始分离。换用合成脂,温升与补脂周期都会变,但前提是密封跟得上。
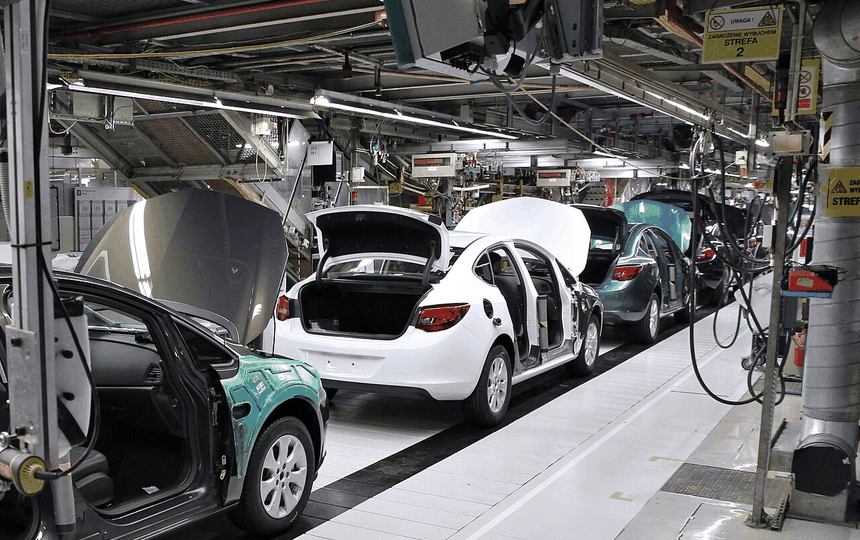
焊装线输送辊的噪声常常被归咎于轴承质量,实际原因分散在选型、游隙、安装与润滑四个环节。
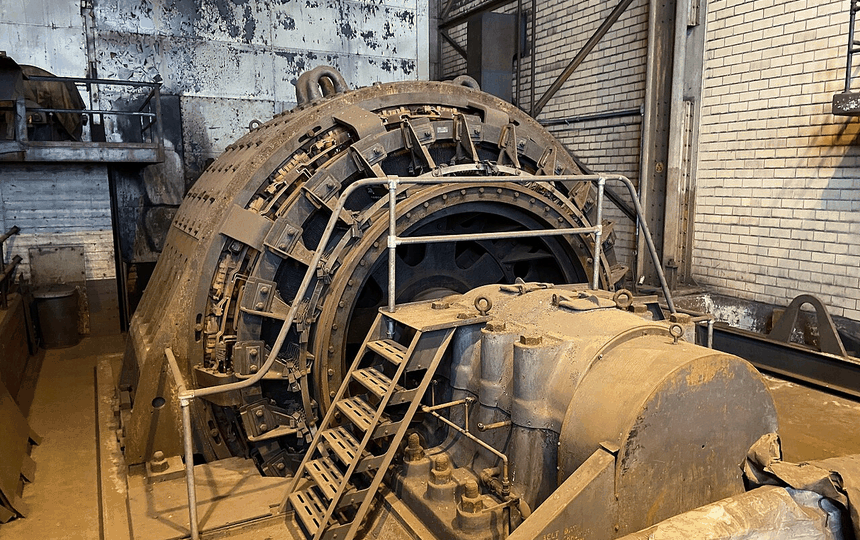
电机轴承的异响用耳朵判断只能分个大概,用振动频谱能直接指出是哪一圈出了问题。
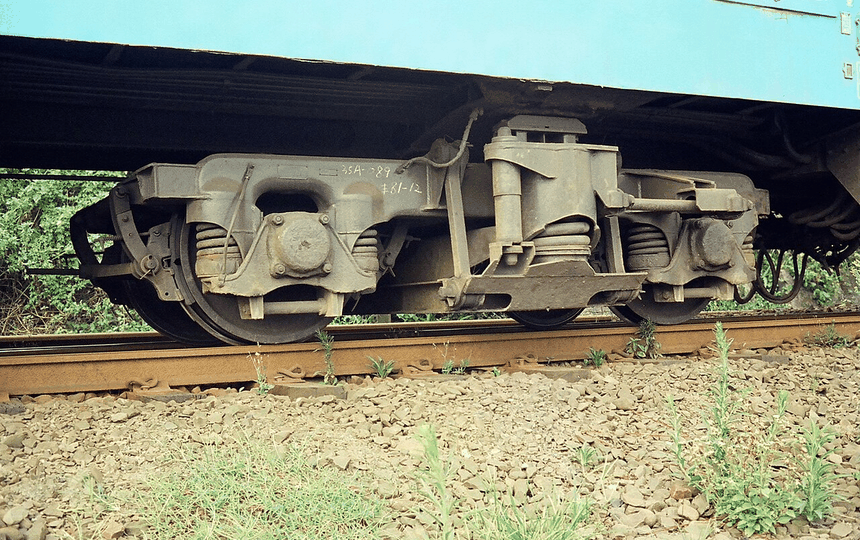
轴箱轴承的压装质量,单看过盈量不够。压装力曲线能反映配合面的真实状态,异常曲线对应的问题各不相同。
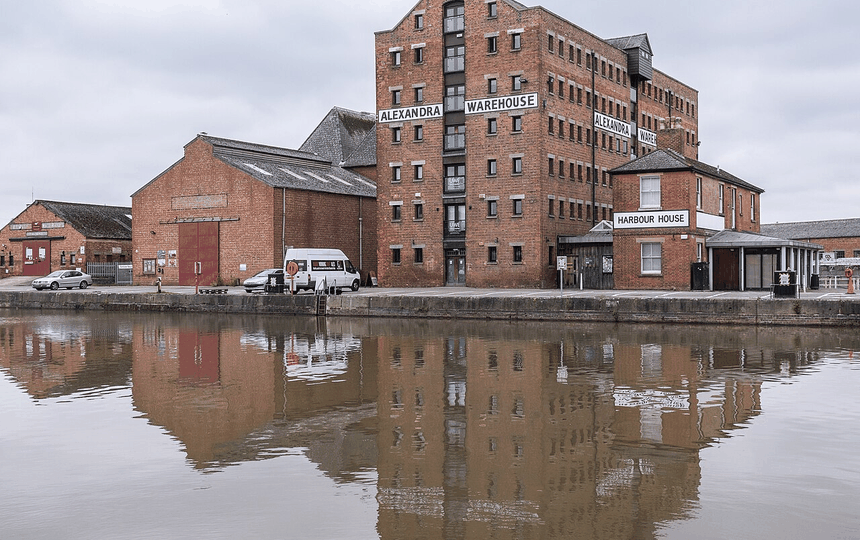
轴承生锈大多不是生产问题,而是仓储问题。湿度、堆码、开封时间三个变量控制住,锈蚀率能降到很低。
岸边集装箱起重机的轴承长期在盐雾环境里工作,锈蚀往往从外圈球面开始,等发现时已经影响调心功能。
内容按发布日期归档,路径即日期,方便按时间检索。需要某一类工况的合集,可在页面上方按分类筛选。
提供工况参数与安装尺寸,销售工程师按载荷、转速、温度给出选型建议。