 哈尔滨轴承销售处
销售热线 / SALES HOTLINE
138 1626 8899
order@sh-hrb.cn
哈尔滨轴承销售处
圆锥滚子轴承成对使用时,游隙决定温升与刚性。垫片法适合批量装配,锁紧螺母法适合现场微调,两种做法各有边界。
把型号与数量发到邮箱或直接致电,常规件当日出库。
021-69896527order@sh-hrb.cn
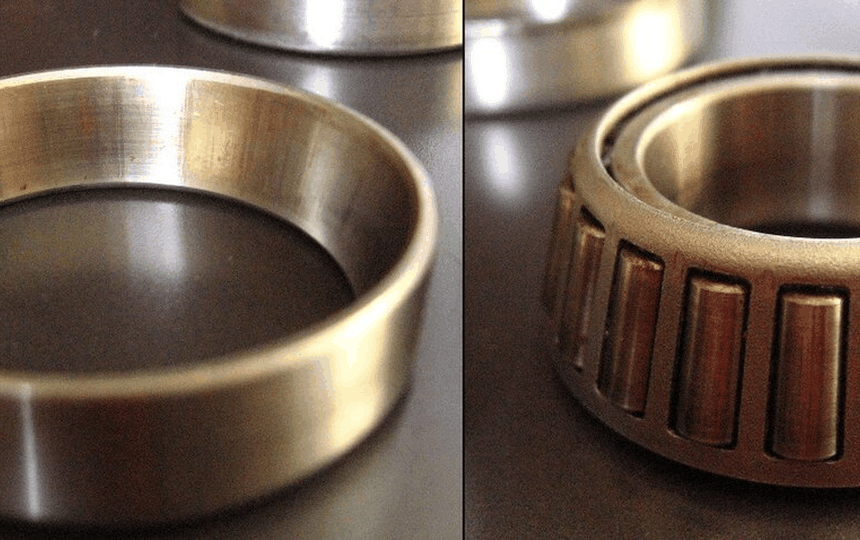
垫片法是在端盖与座体之间加减垫片,改变外圈轴向位置。优点是重复性好,同一批产品装出来的游隙一致,适合批量生产的减速机与车桥。缺点是要备一套不同厚度的垫片,调整时得拆端盖。
锁紧螺母法通过圆螺母压紧内圈,靠螺纹的微调能力现场找游隙。优点是可以在设备上直接调,缺点是依赖操作者的手感,拧过头会把预紧力加得过大,半小时内温度就能冲上去。
一般传动工况,圆锥滚子轴承的轴向游隙取 0.05 至 0.12 毫米;转速高、温升大的场合取上限,载荷冲击明显的取下限。精密主轴不用游隙概念,改用预紧力矩控制,按轴承内径与转速查表。
测量要在无载荷状态下做。顶着皮带张力或者联轴器预紧力去量,读出来的数字没有意义。做法是先松开传动件,轴向推拉百分表读数,稳定后取值。
装配完成不等于结束。空载运行 30 分钟,测轴承座温度,温升超过 35℃ 就要停下来复查。温升异常通常有三个原因:游隙过小、润滑脂过量、密封唇与轴摩擦。
跑温合格后再加载。加载后一小时复测一次,两次数据都稳定,才能交付。这一步在很多现场被省略,结果是设备到客户手里才暴露问题。
提供工况参数与安装尺寸,销售工程师按载荷、转速、温度给出选型建议。