 哈尔滨轴承销售处
销售热线 / SALES HOTLINE
138 1626 8899
order@sh-hrb.cn
哈尔滨轴承销售处
焊装线输送辊的噪声常常被归咎于轴承质量,实际原因分散在选型、游隙、安装与润滑四个环节。
把型号与数量发到邮箱或直接致电,常规件当日出库。
021-69896527order@sh-hrb.cn
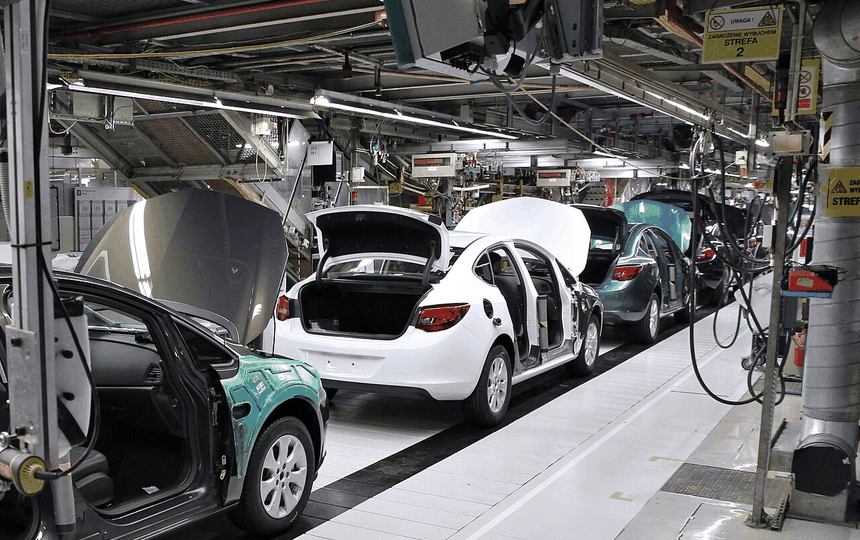
用声级计沿输送线逐段测量,找出噪声最高的工位,再用听诊棒贴近轴承座判断是内圈还是外圈发出。滚动声是连续的沙沙声,敲击声则是有节奏的咔哒,两种对应的原因不同。
焊装线的节拍固定,噪声往往在启动与停止时最明显,这提示问题与游隙和惯性冲击有关,而不是单纯的加工精度。
第一,把普通游隙 C0 换成 C3,给热膨胀留出空间;第二,密封从铁盖换成接触式橡胶,阻隔焊渣粉尘;第三,安装时用专用套筒压入,禁止敲击外圈;第四,补脂量减到腔体三分之一,避免搅拌噪声。
四项做完,同一工位的噪声从 78 分贝降到 62 分贝左右,这个量级已经低于车间背景噪声,操作工的感受会明显不同。
输送辊自身的动平衡不好、滚筒壁厚不均、链条张紧过紧,都会产生低频噪声,与轴承无关。先做动平衡,再谈轴承。
另外,辊筒与轴承座的同轴度超差会让轴承承受额外弯矩,噪声只是表象。这类问题需要用激光对中仪校正,换再好的轴承也没用。
提供工况参数与安装尺寸,销售工程师按载荷、转速、温度给出选型建议。